

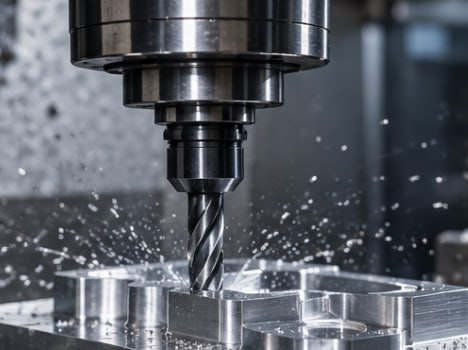
Більшість деталей починається з площини. Саме від неї потім відраховують усі інші розміри, і якщо база вийшла кривою, похибка переходить на кожен наступний елемент. Тому фрезерування плоских поверхонь – не проста чорнова операція, а фундамент точності всієї деталі.
Які інструменти застосовують
| Інструмент | Коли використовують | Особливості |
|---|---|---|
| Торцева фреза з пластинами | Великі площини, швидке знімання металу | Висока продуктивність, кілька зубів |
| Кінцева фреза | Невеликі площини, уступи, площини біля стінок | Обробляє торцем і боком |
| Циліндрична фреза | Площини периферією на горизонтальних верстатах | Для широких поверхонь за один прохід |
| Фреза зі сферичним торцем | Плавні переходи до складних поверхонь | Для деталей складної форми |
Чорнова, напівчистова і чистова обробка
На чорновому проході знімається основний припуск, нерівності литва чи поковки, окалина. Напівчистовий прохід вирівнює поверхню і залишає рівномірний шар для фінішу. Чистовий прохід виконується з малою глибиною і подачею, щоб отримати потрібну площинність і шорсткість. Для багатьох деталей цього достатньо. Якщо ж потрібна вища точність або деталь загартована, після фрезерування виконують плоске шліфування.
Типові помилки і як їх уникнути
- Деформація після зняття з лещат. Заготовку затискають з надмірним зусиллям, і після звільнення площина вигинається. Рішення – правильне кріплення і чергування сторін.
- Внутрішні напруження. Метал після прокату чи зварювання поводить під час обробки. Допомагає чорнова обробка з обох боків з паузою перед чистовою.
- Сліди від перекриття проходів. На широких площинах залишаються сходинки між проходами. Їх уникають правильним вибором діаметра фрези і траєкторії.
- Тонкі деталі вібрують. Використовують вакуумне кріплення або підкладки.
Що варто вказати при замовленні
Розміри деталі, вимоги до площинності і паралельності, шорсткість, матеріал і його стан. Позначте, яка площина є базою для інших розмірів. Якщо після фрезерування деталь піде на шліфування або термообробку, скажіть про це, щоб технолог залишив правильний припуск. Для великих деталей важлива і вага: від неї залежить вибір верстата і способу кріплення.
Якщо деталей кілька і вони мають однакову товщину, технолог може обробити їх за одну установку пакетом. Це скорочує машинний час і забезпечує однакову товщину всієї партії, що зручно при подальшому складанні.
Для кого працює VURIB
Підприємства і конструкторські бюро
Фрезерування площин, пазів і складних поверхонь, плоске шліфування і повна металообробка за кресленнями.
Виробники свічок
Алюмінієві форми для церковних і побутових свічок, площини і гнізда яких обробляються на ЧПУ.